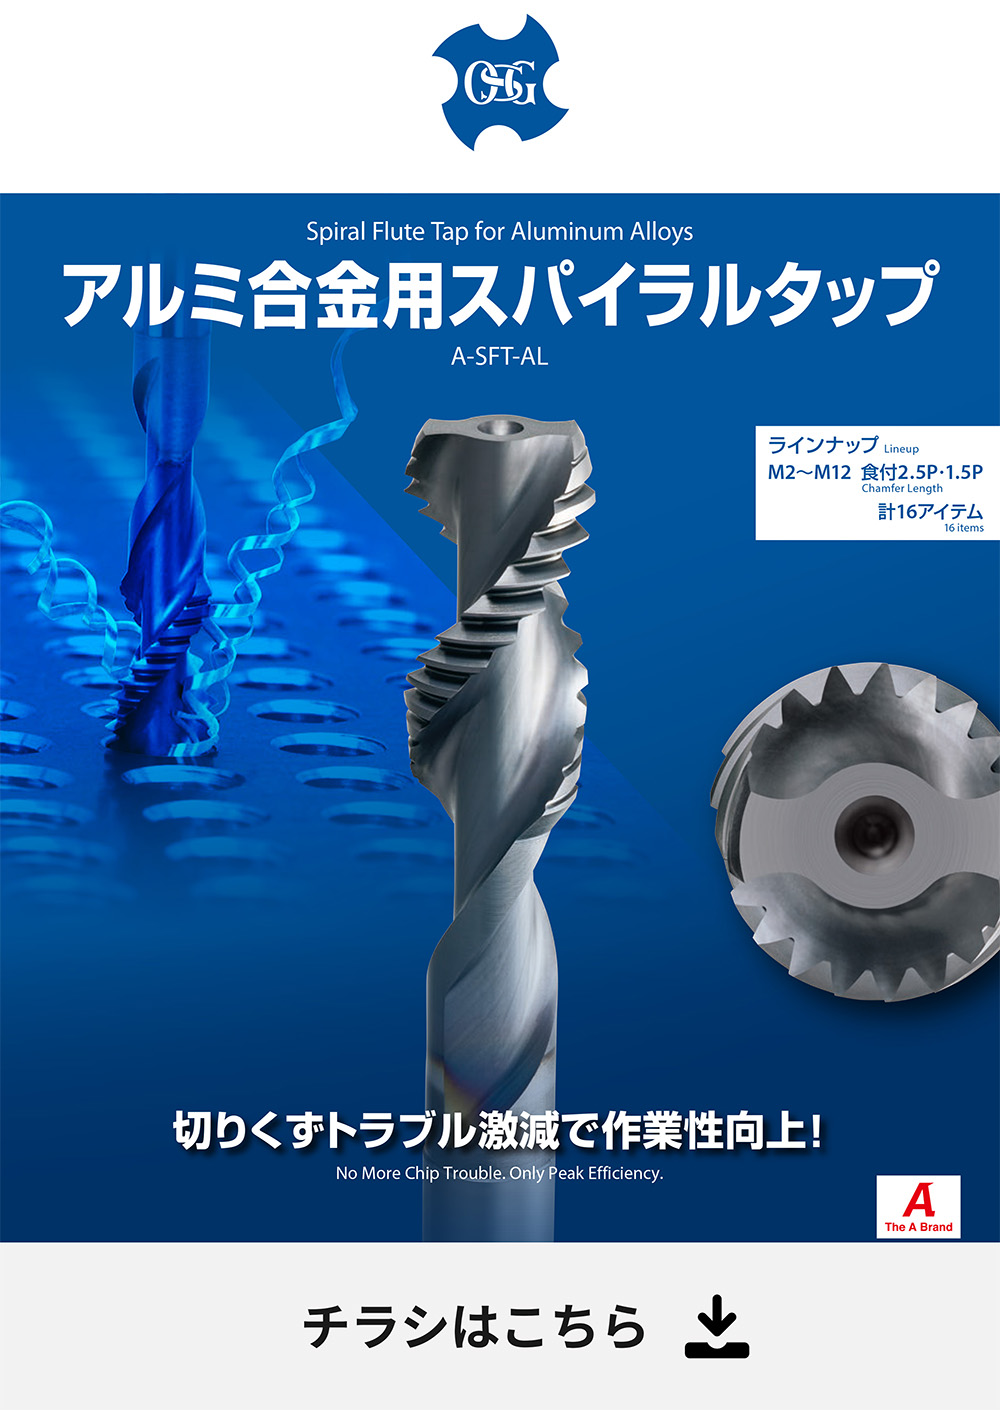
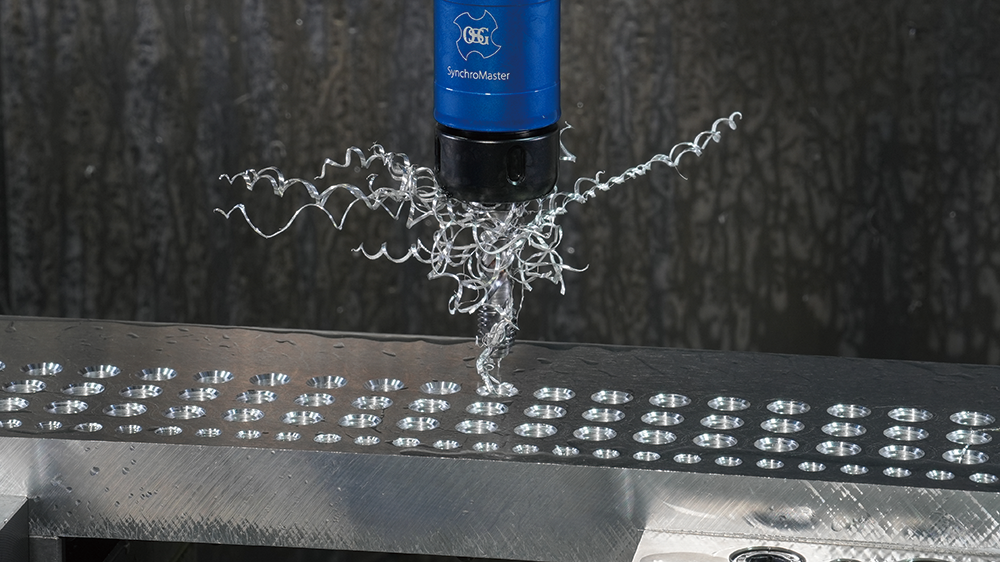
タップ加工の効率を低下させる
最大の要因は切りくずの絡みつきです。
対応

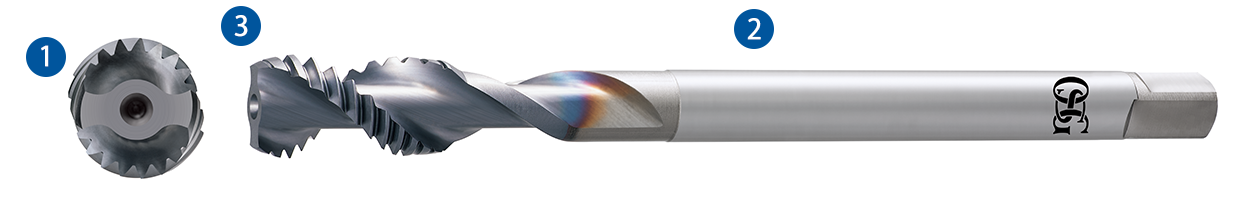
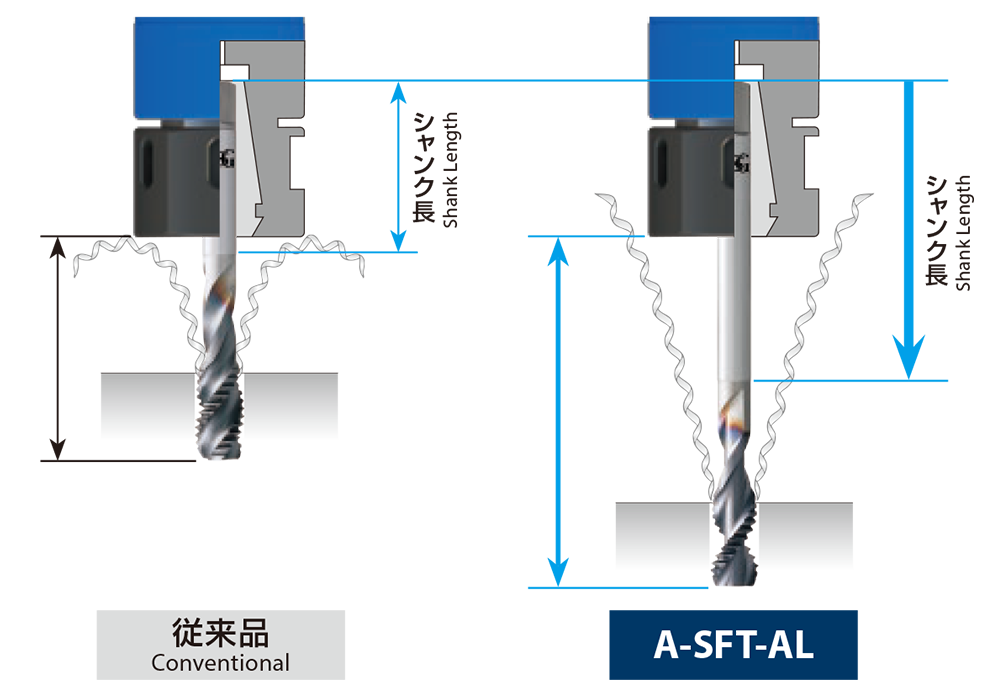
③ ⾼い耐摩耗性のVコーティング
タップホルダsynchromasterとあわせてお使いいただくと、
A-SFT-Alの性能をさらに引き出すことが可能です。
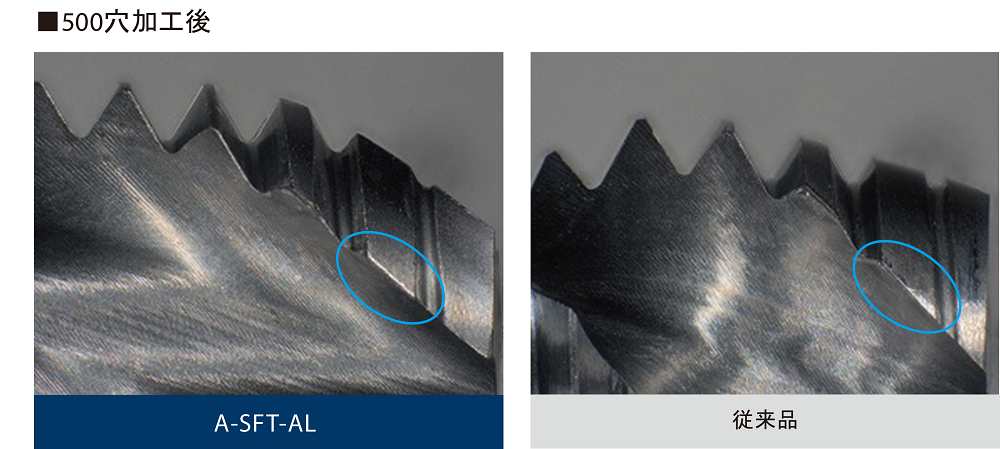
加⼯負荷の吸収機構により⼯具損傷が抑制され、耐久性が向上

| 被削材 | :A6061 |
|---|---|
| 使用工具 | :M6 × 1 2.5P |
| ねじ立て長さ | :12mm(2D) |
| 切削速度 | :40m/min |
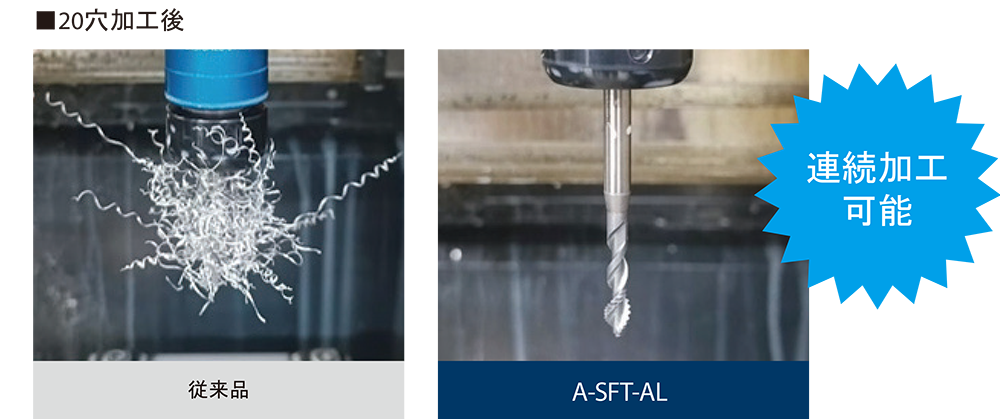
| 被削材 | :A5052 |
|---|---|
| 使用工具 | :M6 × 1 2.5P |
| ねじ立て長さ | :12mm(2D) |
| 切削速度を変えても 切りくずの絡みつきが少なく、 安定した連続加⼯が可能 |
|
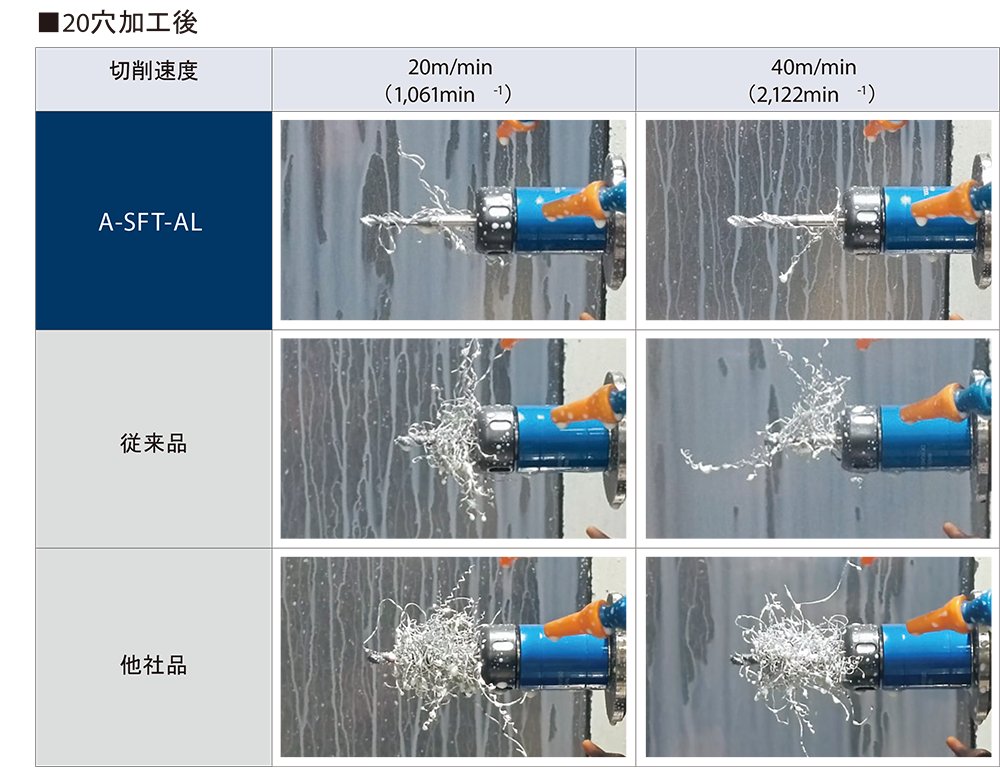
| 使⽤⼯具 | :A-SFT-AL M6×1 2.5P |
|---|---|
| 被削材 | :A2024 |
| 下⽳ | :Φ5×20mm(通り) |
| ねじ⽴て⻑さ | :12mm(2D) |
| 切削速度 | :40m/min(2,122min-1) |
| 切削油剤 | :⽔溶性切削油剤 塩素フリー20倍 |
| 使⽤機械 | :⽴形マシニングセンタ(BT30) |
| 使⽤⼯具 | :A-SFT-AL M3×0.5 2.5P |
|---|---|
| 被削材 | :A7075 |
| 下⽳ | :Φ2.5×10mm(通り) |
| ねじ⽴て⻑さ | :6mm(2D) |
| 切削速度 | :40m/min(4,244min-1) |
| 切削油剤 | :⽔溶性切削油剤 塩素フリー20倍 |
| 使⽤機械 | :⽴形マシニングセンタ(BT30) |
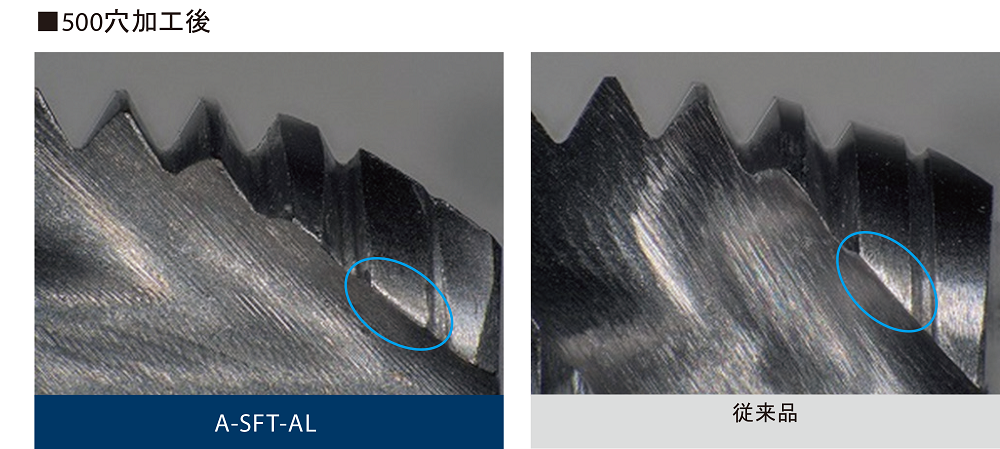
| 使⽤⼯具 | :A-SFT-AL M6×1 2.5P |
|---|---|
| 被削材 | :ADC12 |
| 下⽳ | :Φ5×20mm(通り) |
| ねじ⽴て⻑さ | :12mm(2D) |
| 切削速度 | :50m/min(2,653min-1) |
| 切削油剤 | :⽔溶性切削油剤 塩素フリー20倍 |
| 使⽤機械 | :⽴形マシニングセンタ(BT30) |
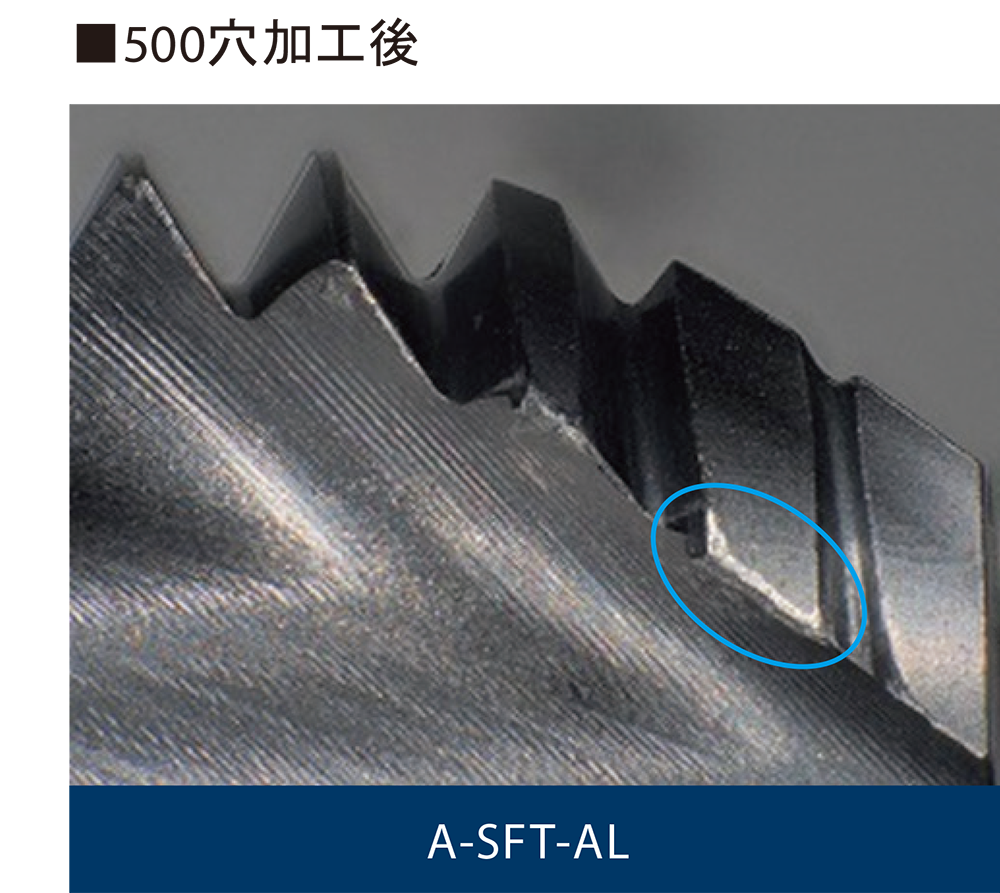
特殊ギャッシュ・独⾃の溝フォームを採⽤することにより、低抵抗と切りくず安定性を実現しました。


標準価格 ¥22,500

標準価格
¥9,710

標準価格
¥6,930

標準価格
¥5,540

標準価格
¥4,230

標準価格
¥4,110

標準価格
¥4,070

標準価格
¥4,160

標準価格
¥6,420